Готовая презентация · 10 слайдов

Оптимизация производственных линий через TPM и SMED

В 1950 году инженеры начали разрабатывать систему быстрой переналадки оборудования, чтобы уйти от многочасовых простоев прессовых линий.
Готовая презентация

10 слайдов · PDF и PowerPoint

Бесплатно после входа.

Собрать свою презентацию по этой теме →

В этой презентации

Слайды и пояснения

Показать план

План презентации

  1. Оптимизация производственных линий через TPM и SMED
  2. Истоки быстрой переналадки штампов в 1950 году
  3. Устранить лишние запасы деталей
  4. Убыстрение смены штампов
  5. Как разделить операции на внешний и внутренний контуры?
  6. Обязать рабочих следить за техникой
  7. Предотвращение поломок силами операторов
  8. Всеобщий контроль оборудования
  9. Комплексный учет эффективности
  10. Комбинировать TPM и SMED в единый производственный контур
1. Оптимизация производственных линий через TPM и SMED

В 1950 году инженеры начали разрабатывать систему быстрой переналадки оборудования, чтобы уйти от многочасовых простоев прессовых линий.

Подсказка для выступления

Приветствую коллег. Сегодня мы разберем две ключевые концепции производственной системы, которые коренным образом меняют подход к обслуживанию техники и переналадке оборудования.

2. Истоки быстрой переналадки штампов в 1950 году

Истоки быстрой переналадки штампов в 1950 году

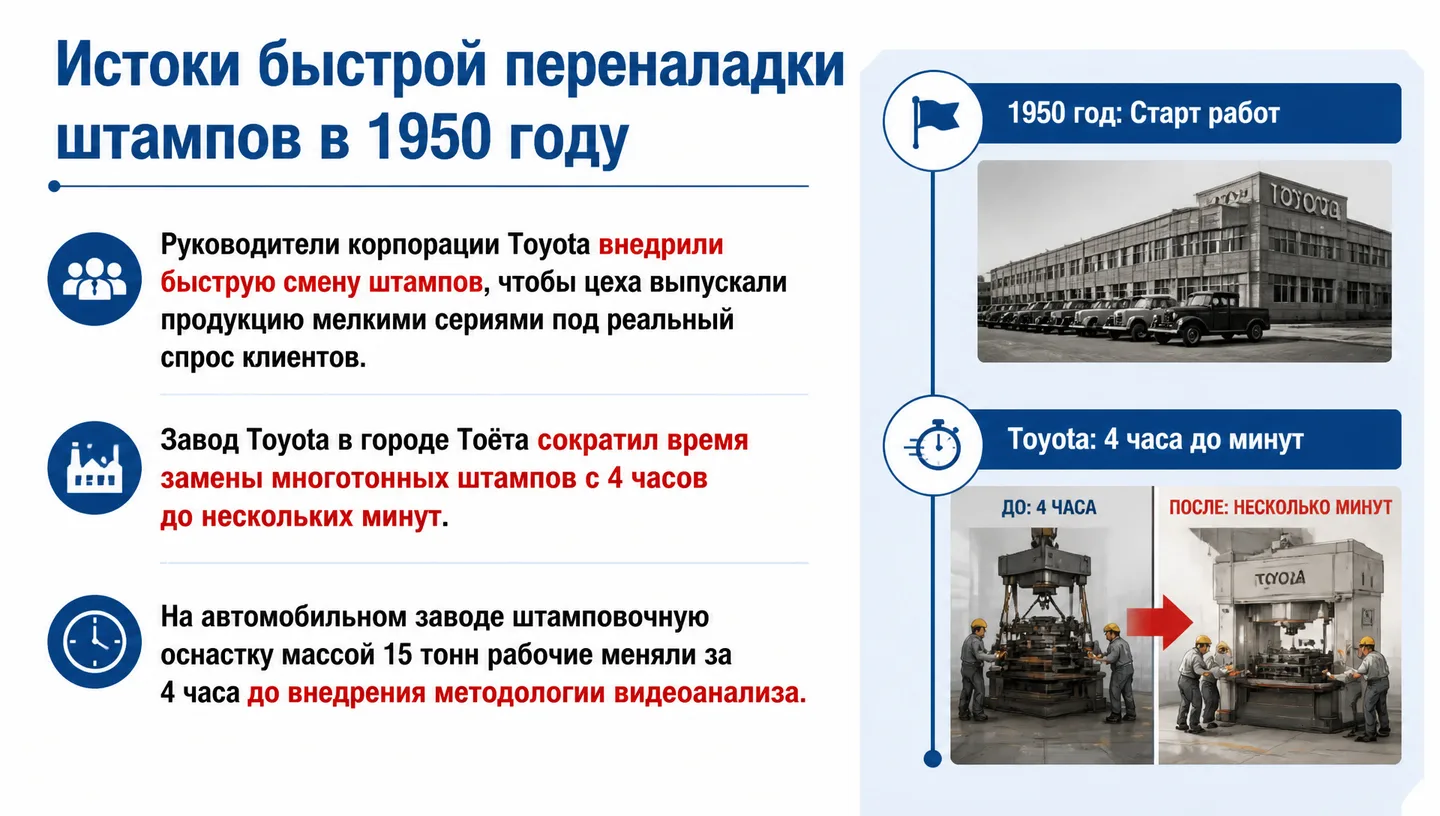
Руководители корпорации Toyota внедрили быструю смену штампов, чтобы цеха выпускали продукцию мелкими сериями под реальный спрос клиентов. Завод Toyota в городе Тоёта сократил время замены многотонных штампов с 4 часов до нескольких минут. На автомобильном заводе штамповочную оснастку массой 15 тонн рабочие меняли за 4 часа до внедрения методологии видеоанализа.

Подсказка для выступления

Все началось на японских автозаводах, где тяжелые прессы требовали часов на замену оснастки. Руководство поставило задачу выпускать продукцию малыми сериями без заморозки капитала в запасах.

3. Устранить лишние запасы деталей

Устранить лишние запасы деталей

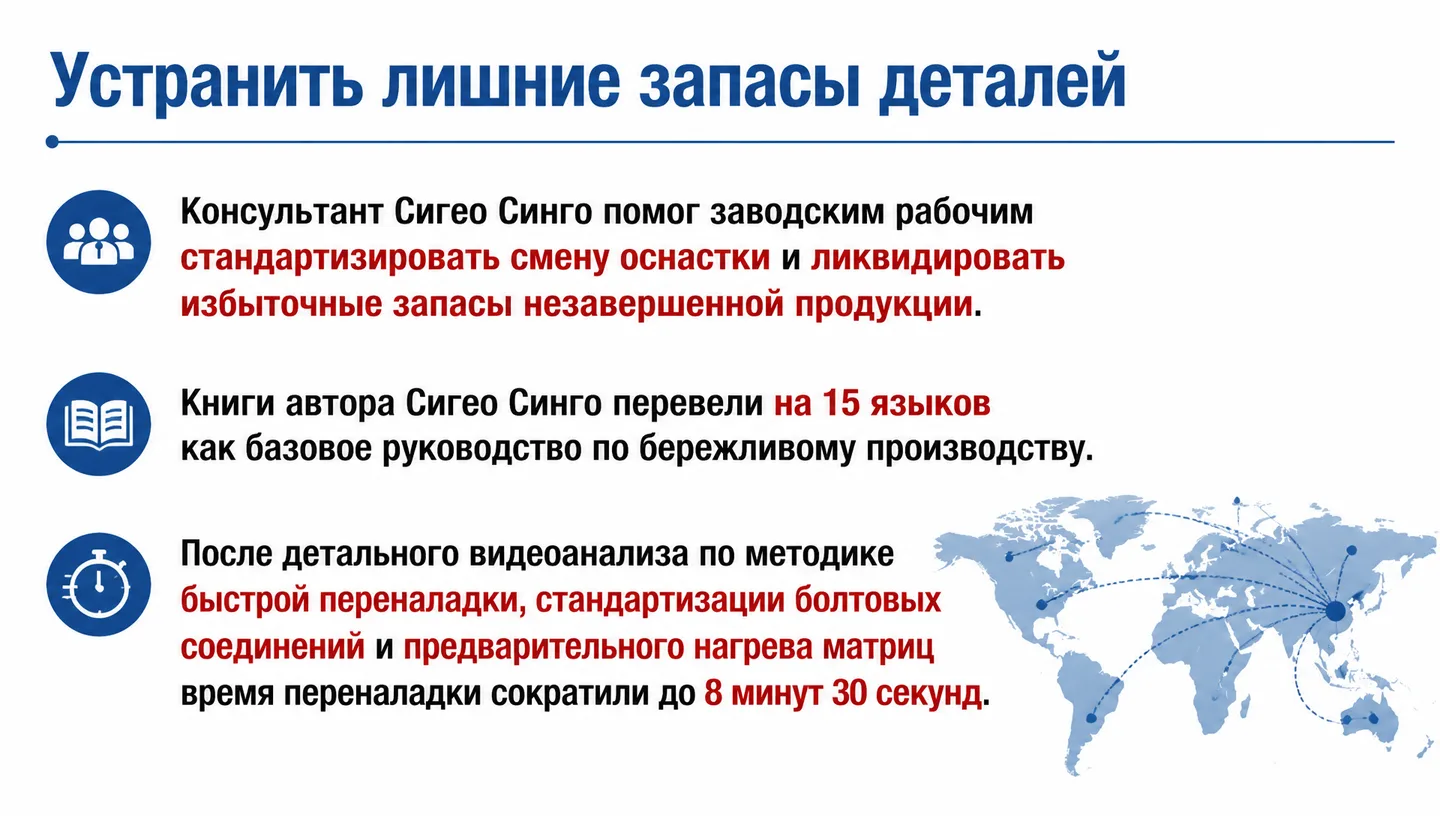
Консультант Сигео Синго помог заводским рабочим стандартизировать смену оснастки и ликвидировать избыточные запасы незавершенной продукции. Книги автора Сигео Синго перевели на 15 языков как базовое руководство по бережливому производству. После детального видеоанализа по методике быстрой переналадки, стандартизации болтовых соединений и предварительного нагрева матриц время переналадки сократили до 8 минут 30 секунд.

Подсказка для выступления

Легендарный консультант Сигео Синго систематизировал процесс подготовки оборудования. Его труды стали классикой бережливого производства по всему миру.

4. Убыстрение смены штампов

Убыстрение смены штампов

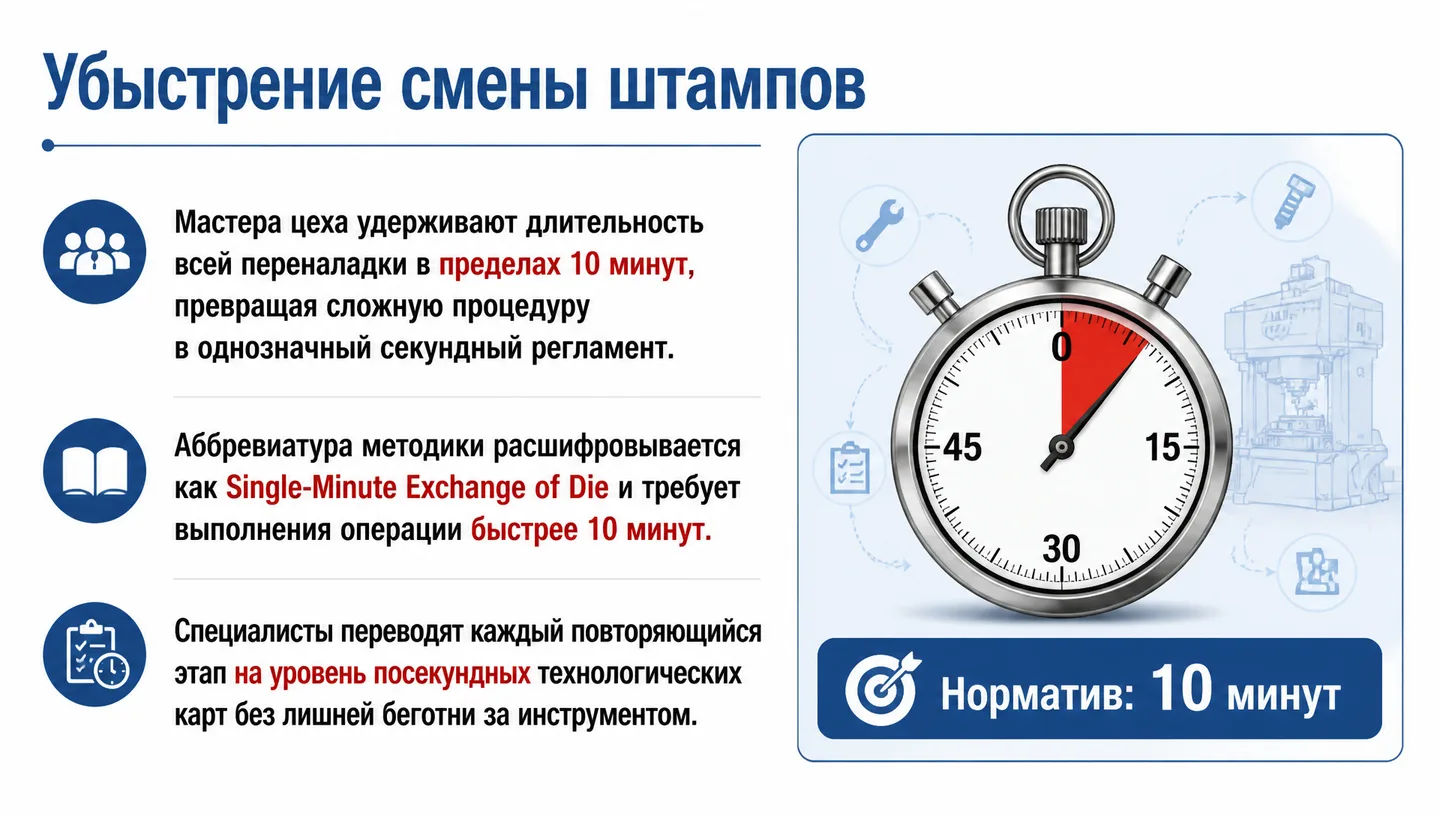
Мастера цеха удерживают длительность всей переналадки в пределах 10 минут, превращая сложную процедуру в однозначный секундный регламент. Аббревиатура методики расшифровывается как Single-Minute Exchange of Die и требует выполнения операции быстрее 10 минут. Специалисты переводят каждый повторяющийся этап на уровень посекундных технологических карт без лишней беготни за инструментом.

Подсказка для выступления

Само название SMED задает жесткий норматив: любая переналадка должна укладываться в однозначное число минут, превращаясь из искусства наладчика в четкий регламент.

5. Как разделить операции на внешний и внутренний контуры?

Как разделить операции на внешний и внутренний контуры?

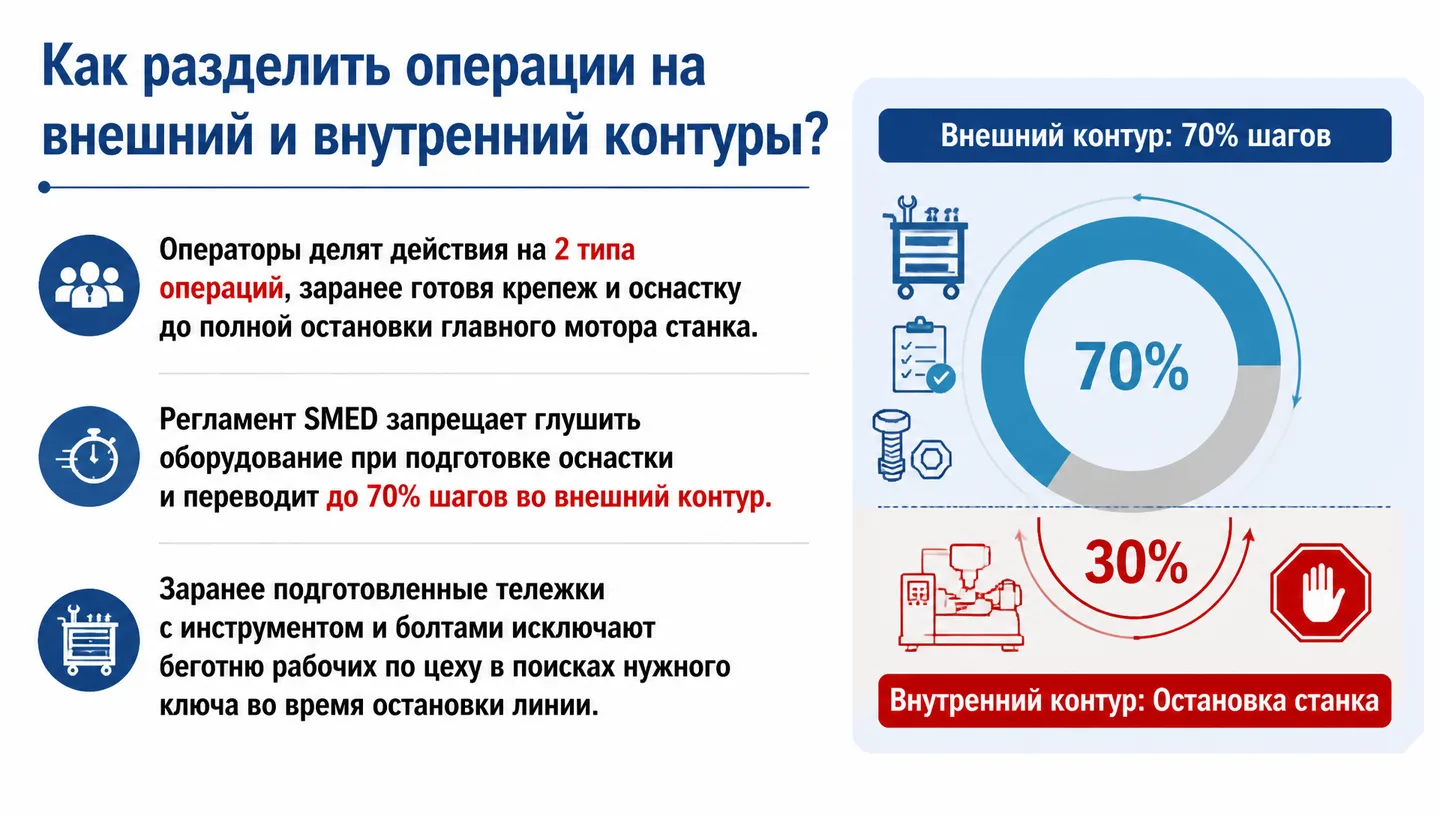
Операторы делят действия на 2 типа операций, заранее готовя крепеж и оснастку до полной остановки главного мотора станка. Регламент SMED запрещает глушить оборудование при подготовке оснастки и переводит до 70% шагов во внешний контур. Заранее подготовленные тележки с инструментом и болтами исключают беготню рабочих по цеху в поисках нужного ключа во время остановки линии.

Подсказка для выступления

Главный фокус SMED — разделение действий. Мы делаем все возможное до остановки станка во внешнем контуре, а внутри контура выполняем только то, что нельзя сделать на ходу.

6. Обязать рабочих следить за техникой

Обязать рабочих следить за техникой

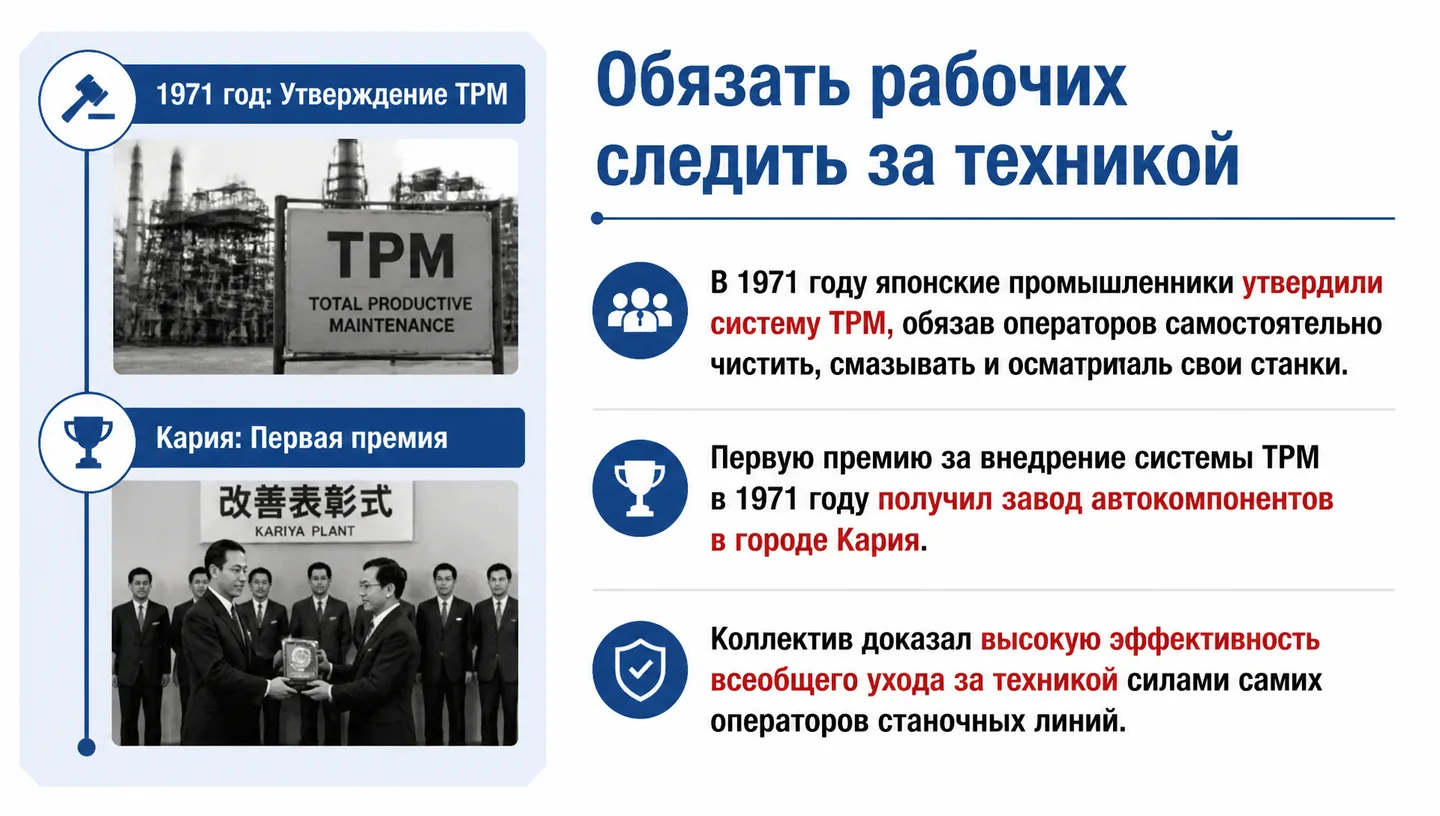
В 1971 году японские промышленники утвердили систему TPM, обязав операторов самостоятельно чистить, смазывать и осматривать свои станки. Первую премию за внедрение системы TPM в 1971 году получил завод автокомпонентов в городе Кария. Коллектив доказал высокую эффективность всеобщего ухода за техникой силами самих операторов станочных линий.

Подсказка для выступления

Переходим к TPM — всеобщему уходу за оборудованием. В 1971 году японцы официально закрепили принцип: оператор сам отвечает за состояние своего станка, проводя ежедневную уборку и диагностику.

7. Предотвращение поломок силами операторов

Предотвращение поломок силами операторов

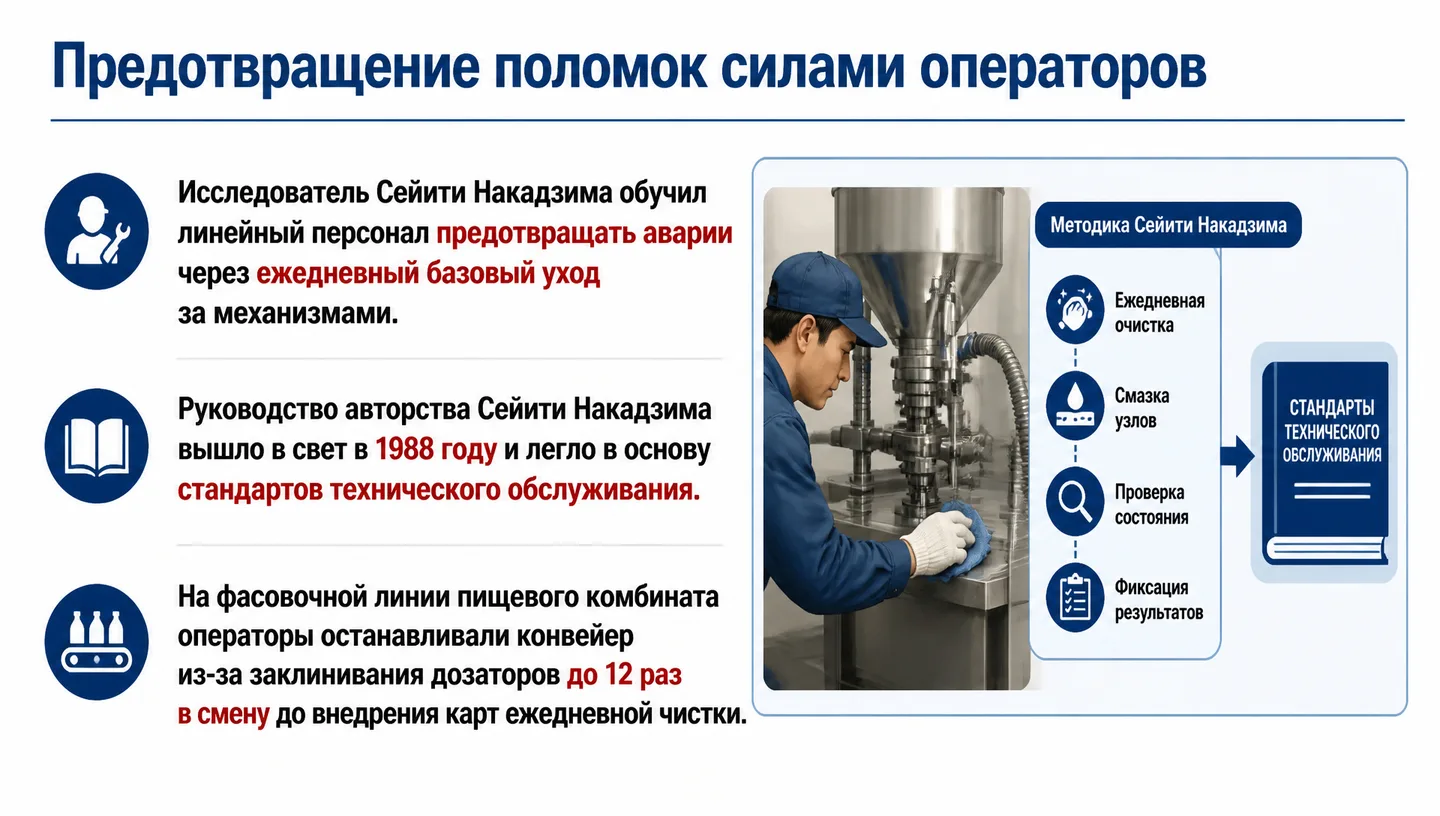
Исследователь Сейити Накадзима обучил линейный персонал предотвращать аварии через ежедневный базовый уход за механизмами. Руководство авторства Сейити Накадзима вышло в свет в 1988 году и легло в основу стандартов технического обслуживания. На фасовочной линии пищевого комбината операторы останавливали конвейер из-за заклинивания дозаторов до 12 раз в смену до внедрения карт ежедневной чистки.

Подсказка для выступления

Сейити Накадзима структурировал философию TPM в виде методологических руководств. Его книга 1988 года стала настольной для инженеров по всему миру.

8. Всеобщий контроль оборудования

Всеобщий контроль оборудования

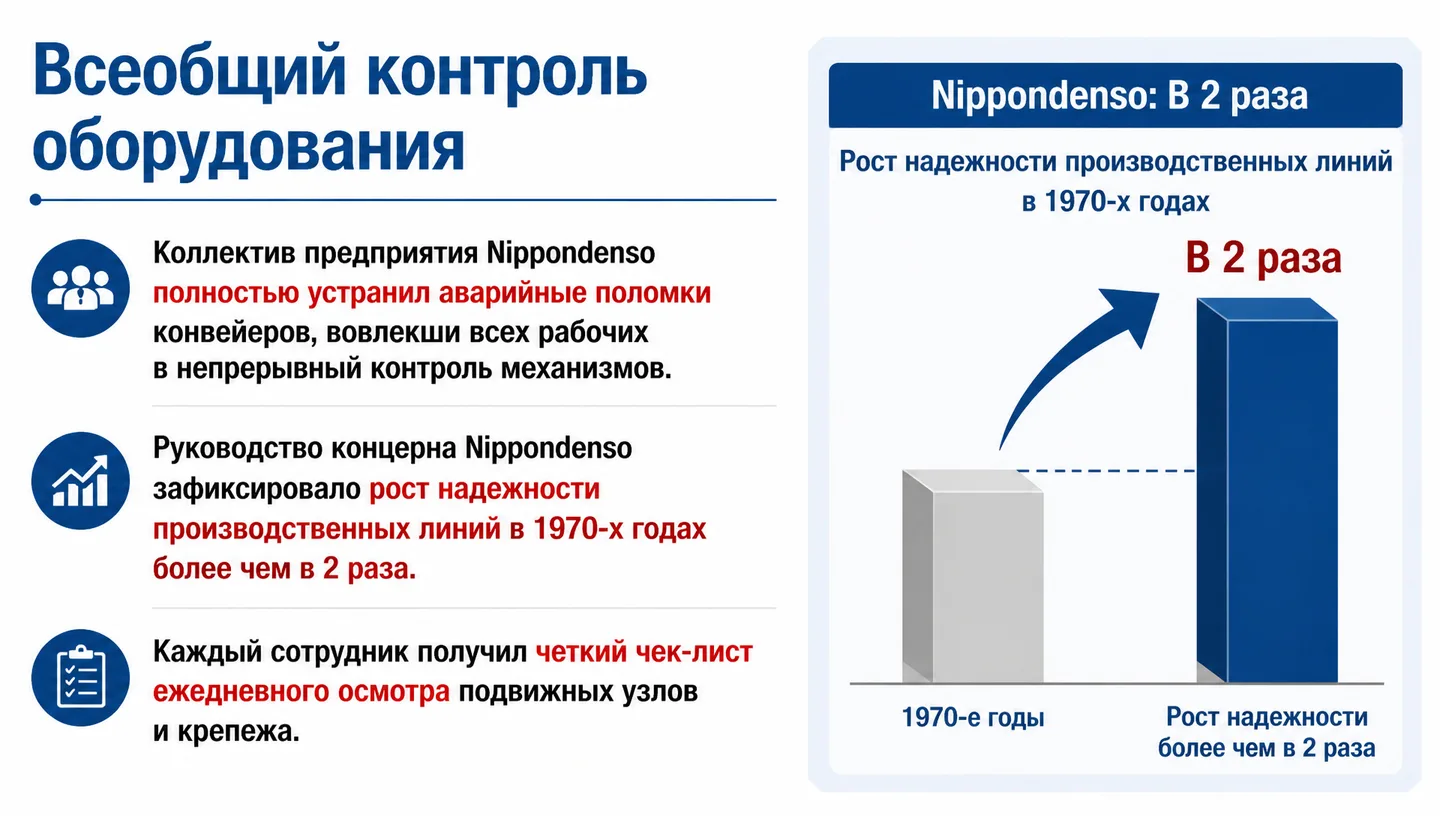
Коллектив предприятия Nippondenso полностью устранил аварийные поломки конвейеров, вовлекши всех рабочих в непрерывный контроль механизмов. Руководство концерна Nippondenso зафиксировало рост надежности производственных линий в 1970-х годах более чем в 2 раза. Каждый сотрудник получил четкий чек-лист ежедневного осмотра подвижных узлов и крепежа.

Подсказка для выступления

Ярким примером служит опыт компании Nippondenso. Вовлечение всего коллектива в мониторинг состояния техники позволило более чем вдвое поднять надежность конвейерных линий.

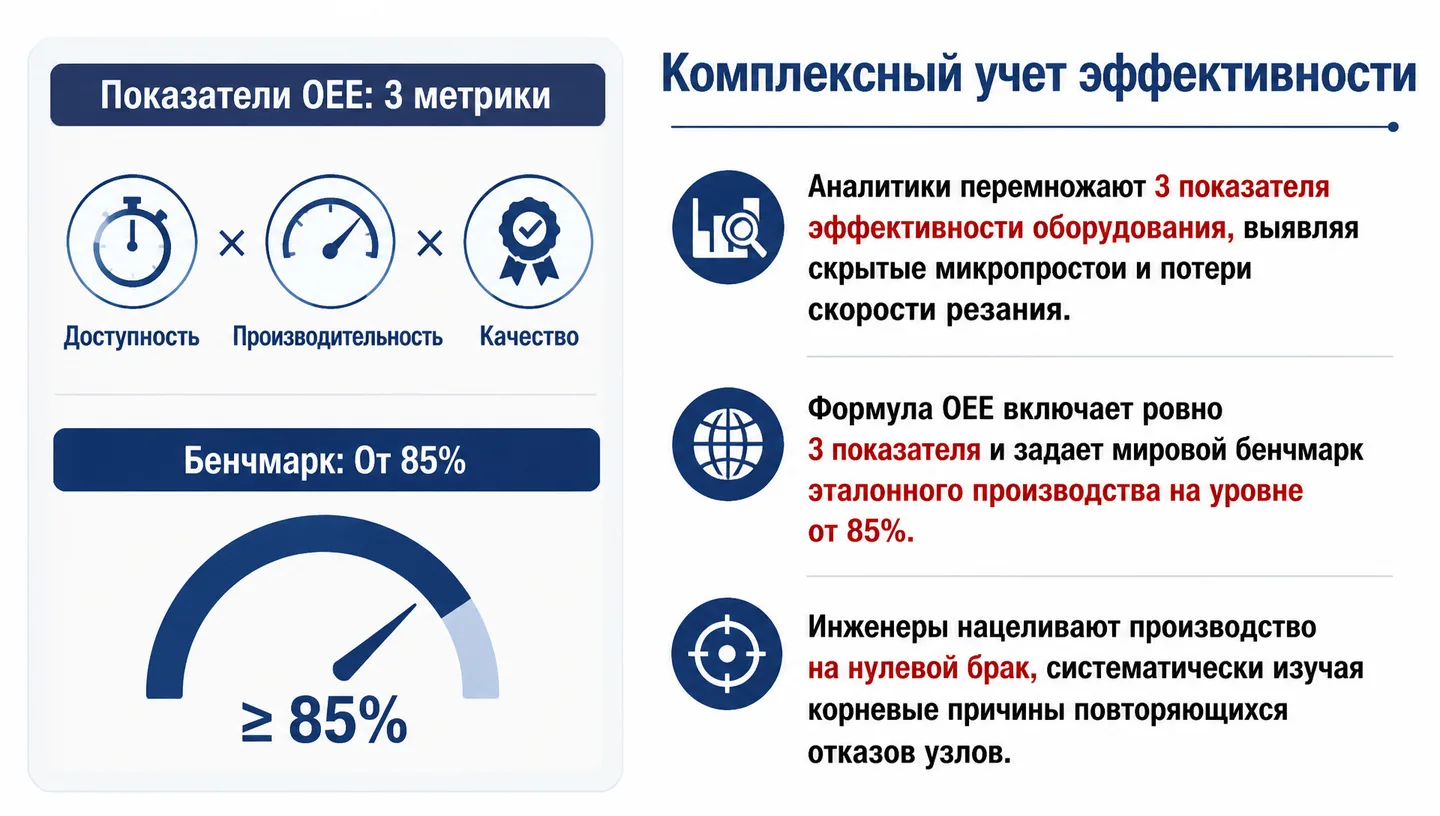
9. Комплексный учет эффективности

Комплексный учет эффективности

Аналитики перемножают 3 показателя эффективности оборудования, выявляя скрытые микропростои и потери скорости резания. Формула OEE включает ровно 3 показателя и задает мировой бенчмарк эталонного производства на уровне от 85%. Инженеры нацеливают производство на нулевой брак, систематически изучая корневые причины повторяющихся отказов узлов.

Подсказка для выступления

Для измерения успеха используется интегральный показатель OEE. Он перемножает доступность, производительность и качество, устанавливая мировой эталон на отметке выше 85 процентов.

10. Комбинировать TPM и SMED в единый производственный контур

Комбинировать TPM и SMED в единый производственный контур

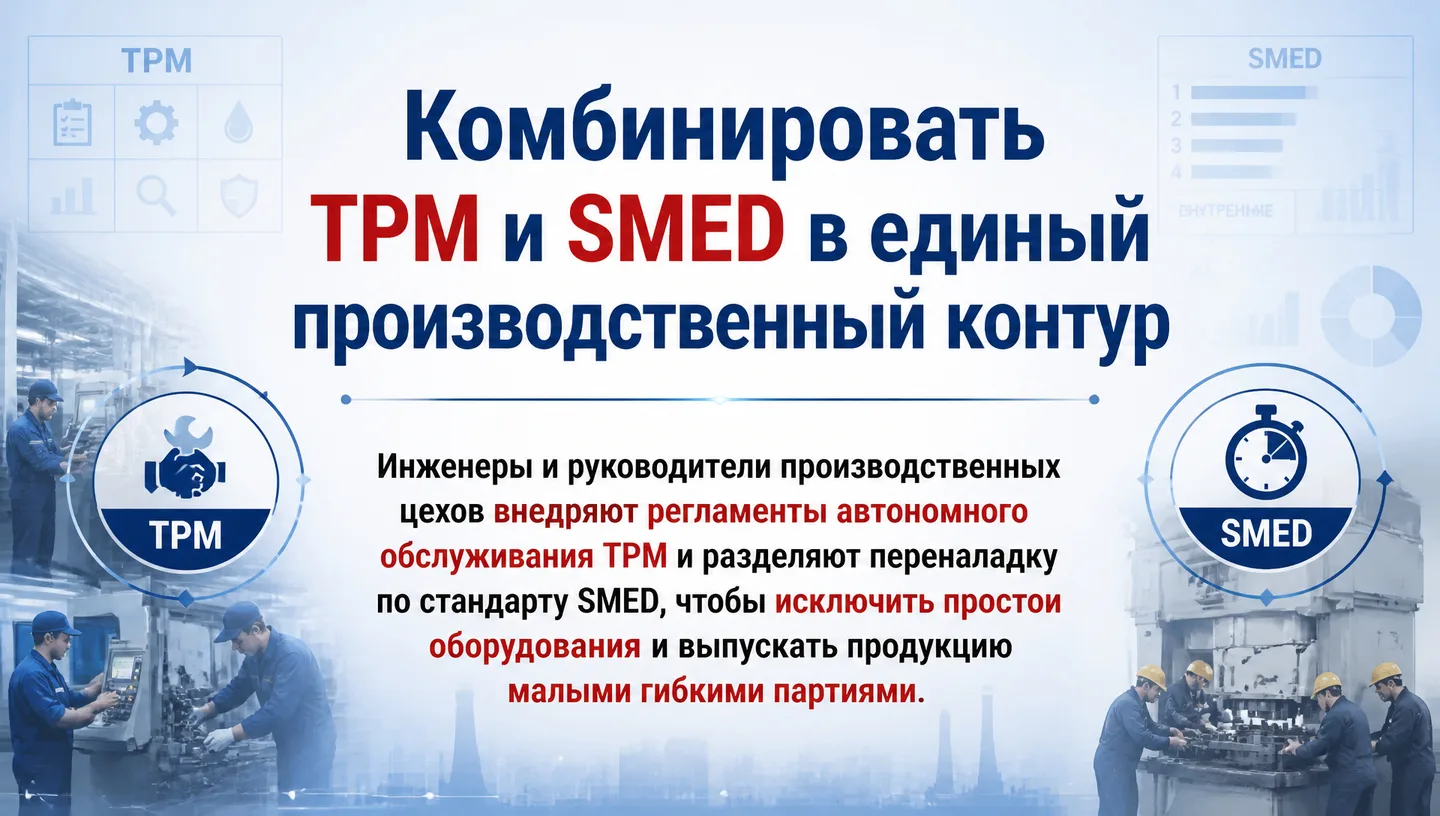
Инженеры и руководители производственных цехов внедряют регламенты автономного обслуживания TPM и разделяют переналадку по стандарту SMED, чтобы исключить простои оборудования и выпускать продукцию малыми гибкими партиями.

Подсказка для выступления

Подводя итог: объединение TPM и SMED дает синергетический эффект. Надежное обслуживание гарантирует отсутствие внезапных отказов, а быстрая переналадка обеспечивает гибкость выпуска.