Готовая презентация · 9 слайдов

Шпоночные соединения в машиностроении

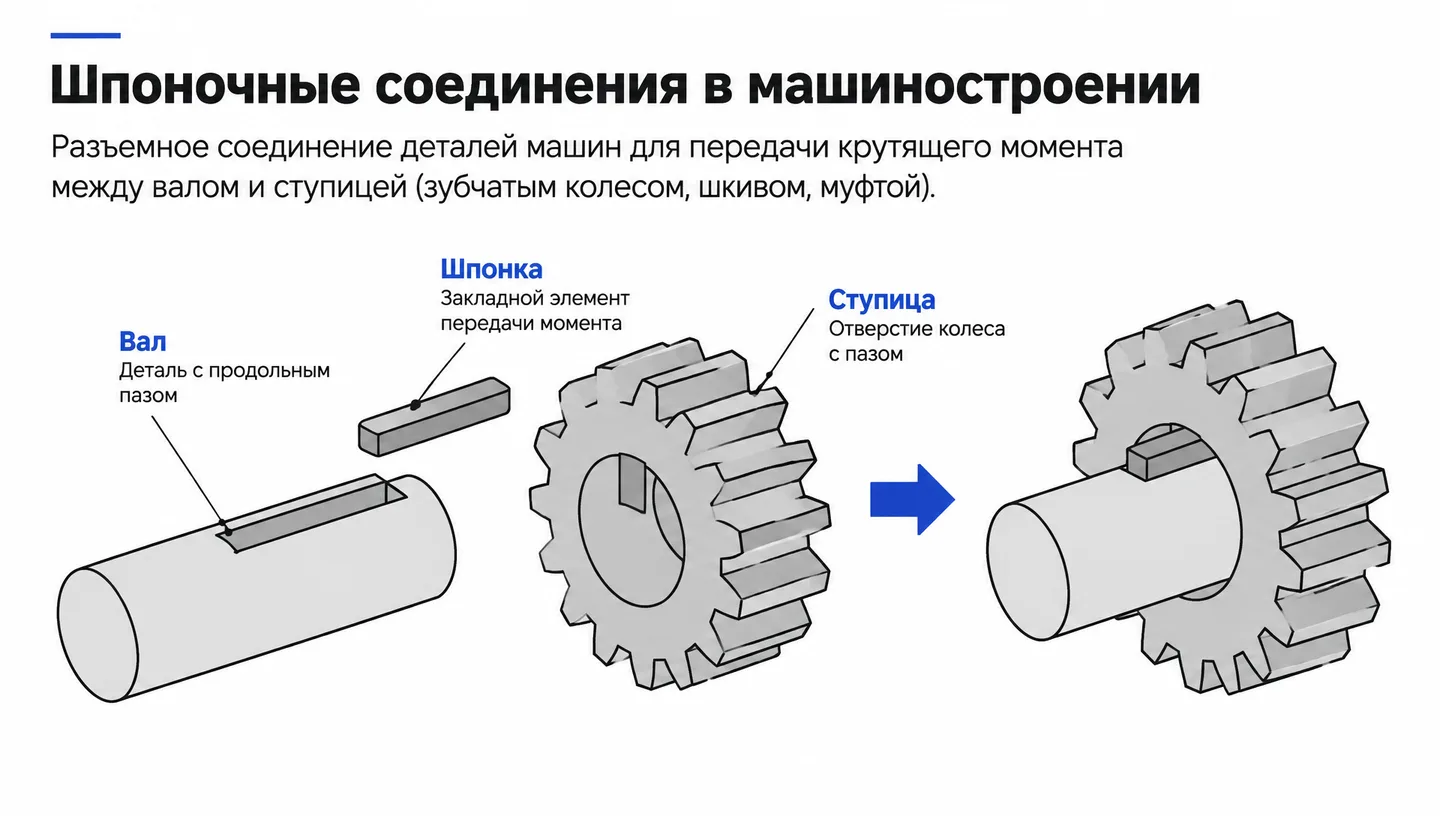
Разъемное соединение деталей машин для передачи крутящего момента между валом и ступицей (зубчатым колесом, шкивом, муфтой). Вал — Деталь с продольным пазом Шпонка — Закладной элемент передачи момента Ступица — Отверстие колеса с пазом
Готовая презентация

9 слайдов · PDF и PowerPoint

Бесплатно после входа.

Собрать свою презентацию по этой теме →

В этой презентации

Слайды и пояснения

Показать план

План презентации

  1. Шпоночные соединения в машиностроении
  2. Назначение и особенности соединения
  3. Виды шпонок и структура обозначения
  4. Ручной и механизированный инструмент для сборки
  5. Сборочные приспособления и оснастка
  6. Технологический процесс сборки шпоночного узла
  7. Контроль качества шпоночного соединения
  8. Тестовый контроль знаний: Вопросы 1–3
  9. Тестовый контроль знаний: Вопросы 4–5 и выводы
1. Шпоночные соединения в машиностроении

Разъемное соединение деталей машин для передачи крутящего момента между валом и ступицей (зубчатым колесом, шкивом, муфтой). Вал — Деталь с продольным пазом Шпонка — Закладной элемент передачи момента Ступица — Отверстие колеса с пазом

Подсказка для выступления

Приветствую. Сегодня мы подробно разберем шпоночные соединения: их назначение, классификацию по стандартам, используемый слесарно-сборочный инструмент, технологию запрессовки, методы контроля и закрепим тему тестовыми вопросами.

2. Назначение и особенности соединения

Назначение и особенности соединения

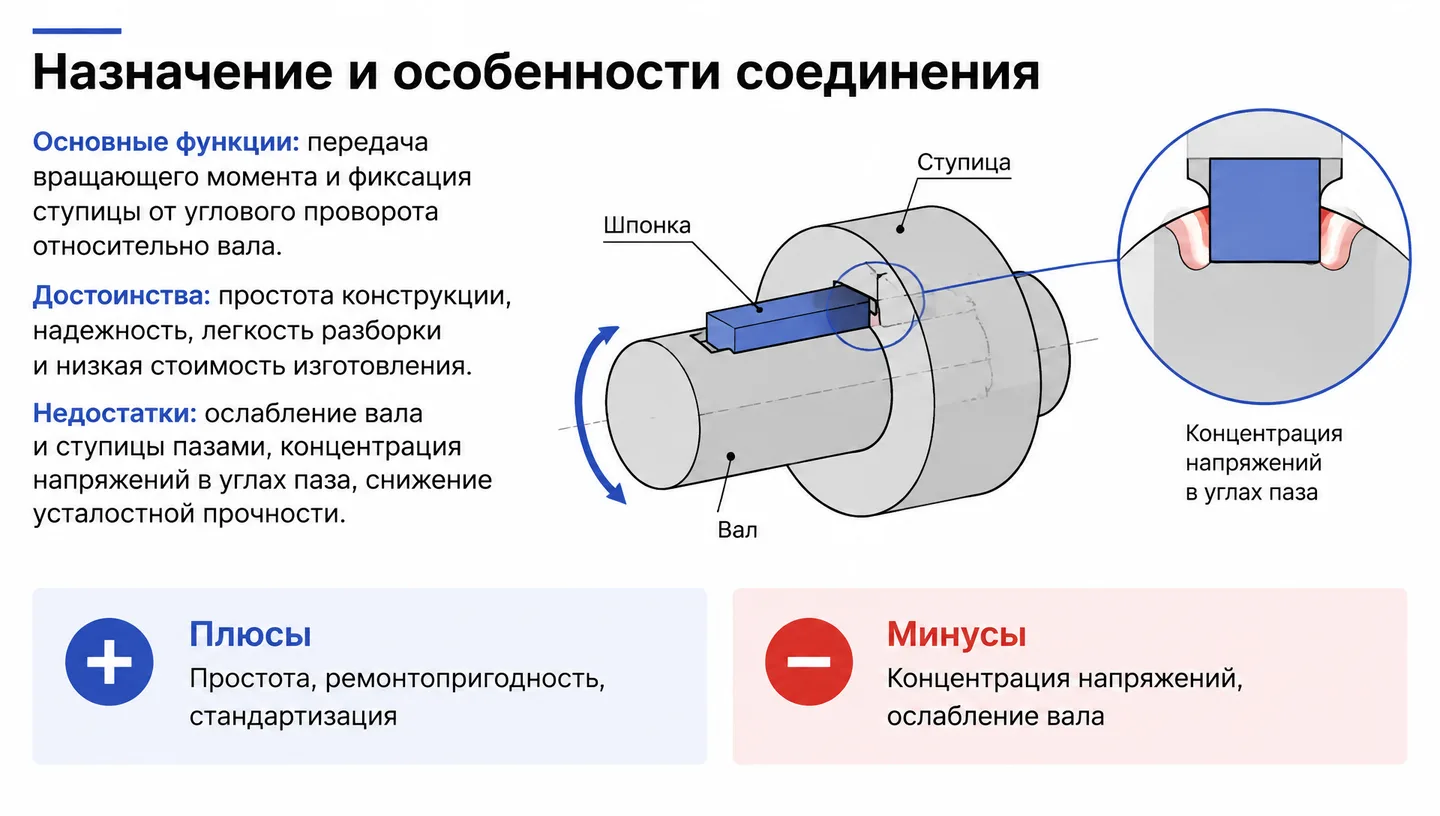
Основные функции: передача вращающего момента и фиксация ступицы от углового проворота относительно вала. Достоинства: простота конструкции, надежность, легкость разборки и низкая стоимость изготовления. Недостатки: ослабление вала и ступицы пазами, концентрация напряжений в углах паза, снижение усталостной прочности. Плюсы — Простота, ремонтопригодность, стандартизация Минусы — Концентрация напряжений, ослабление вала

Подсказка для выступления

Шпоночное соединение состоит из трех базовых элементов. Главное преимущество — простота изготовления и ремонта. Однако шпоночный паз уменьшает рабочее сечение вала и создает концентраторы напряжений, поэтому в тяжелонагруженных узлах конструкторы часто переходят на шлицы.

3. Виды шпонок и структура обозначения

Виды шпонок и структура обозначения

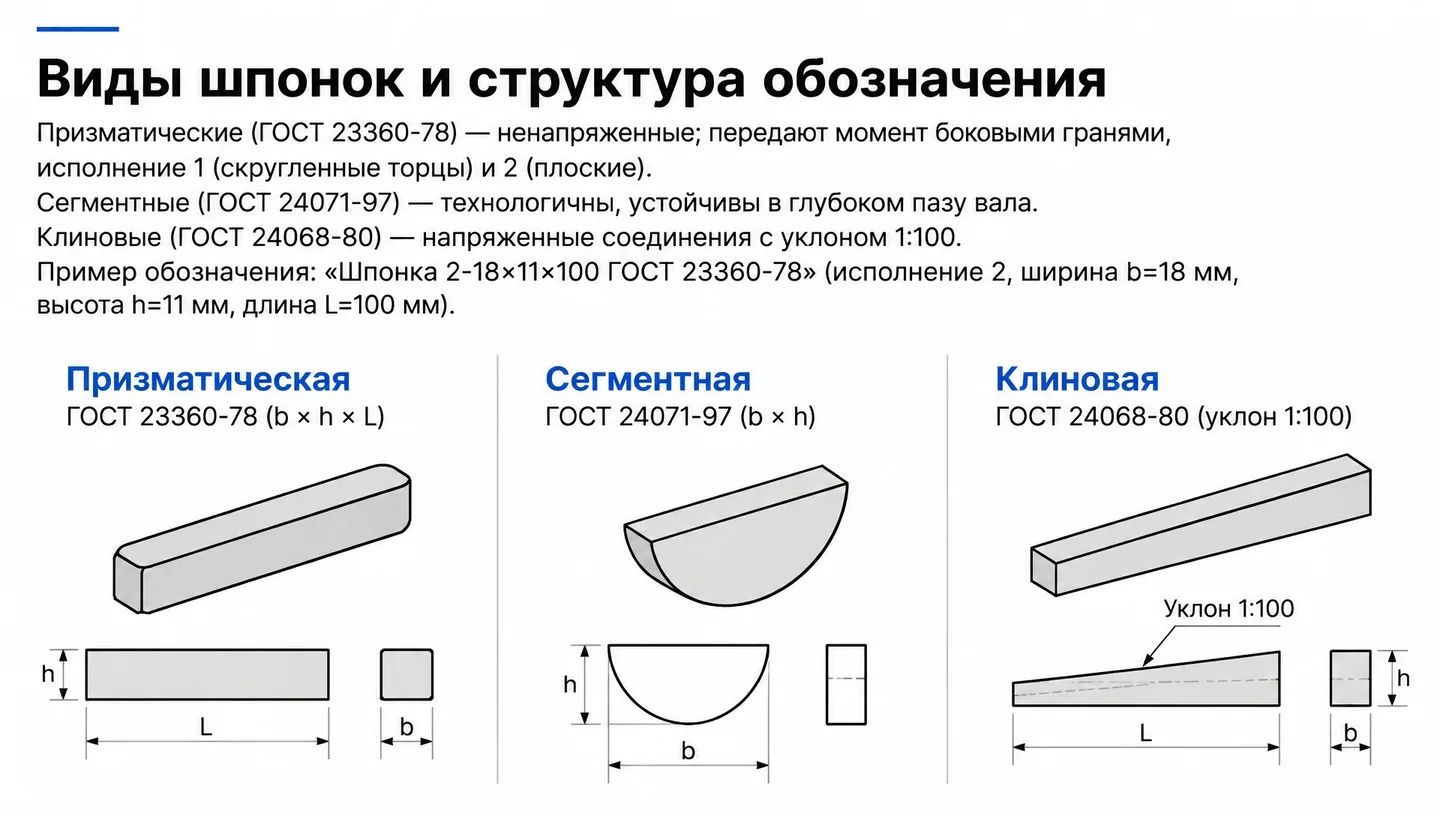
Призматические (ГОСТ 23360-78) — ненапряженные; передают момент боковыми гранями, исполнение 1 (скругленные торцы) и 2 (плоские). Сегментные (ГОСТ 24071-97) — технологичны, устойчивы в глубоком пазу вала. Клиновые (ГОСТ 24068-80) — напряженные соединения с уклоном 1:100. Пример обозначения: «Шпонка 2-18×11×100 ГОСТ 23360-78» (исполнение 2, ширина b=18 мм, высота h=11 мм, длина L=100 мм). Призматическая — ГОСТ 23360-78 (b × h × L) Сегментная — ГОСТ 24071-97 (b × h) Клиновая — ГОСТ 24068-80 (уклон 1:100)

Подсказка для выступления

Обратите внимание на разницу: в призматических соединениях рабочими поверхностями являются боковые грани, а по высоте предусмотрен зазор. В клиновых шпонках передача усилия происходит за счет клинового натяга верхней и нижней граней, что может вызывать радиальное биение ступицы.

4. Ручной и механизированный инструмент для сборки

Ручной и механизированный инструмент для сборки

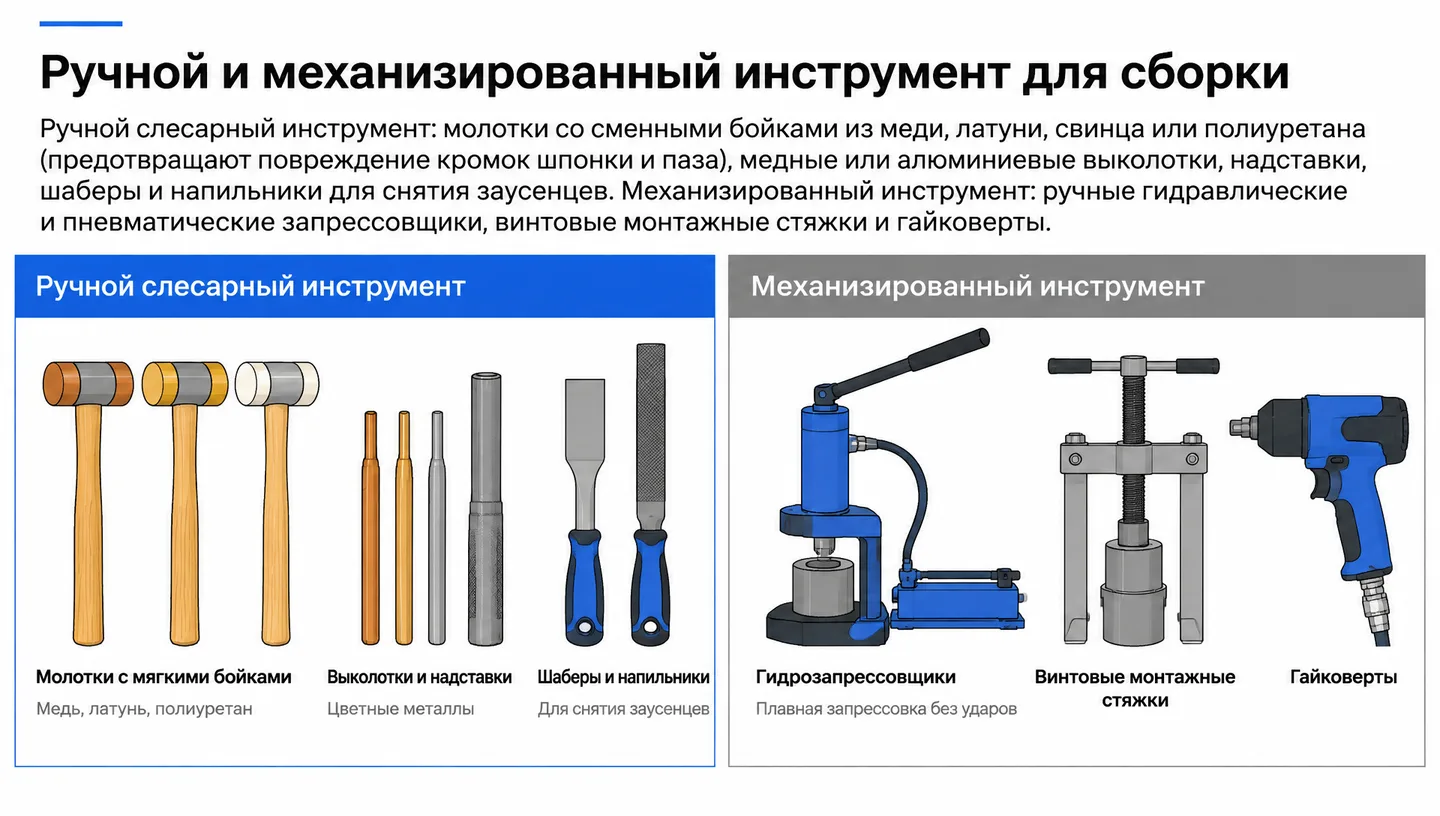
Ручной слесарный инструмент: молотки со сменными бойками из меди, латуни, свинца или полиуретана (предотвращают повреждение кромок шпонки и паза), медные или алюминиевые выколотки, надставки, шаберы и напильники для снятия заусенцев. Механизированный инструмент: ручные гидравлические и пневматические запрессовщики, винтовые монтажные стяжки и гайковерты. Молотки с мягкими бойками — Медь, латунь, полиуретан Выколотки и надставки — Цветные металлы Гидрозапрессовщики — Плавная запрессовка без ударов

Подсказка для выступления

Главное правило сборщика: запрещено наносить удары стальным молотком непосредственно по шпонке или сопрягаемым деталям. Это приводит к наклепу, задирам и деформации посадочных поверхностей. Используют мягкие надставки или медные молотки.

5. Сборочные приспособления и оснастка

Сборочные приспособления и оснастка

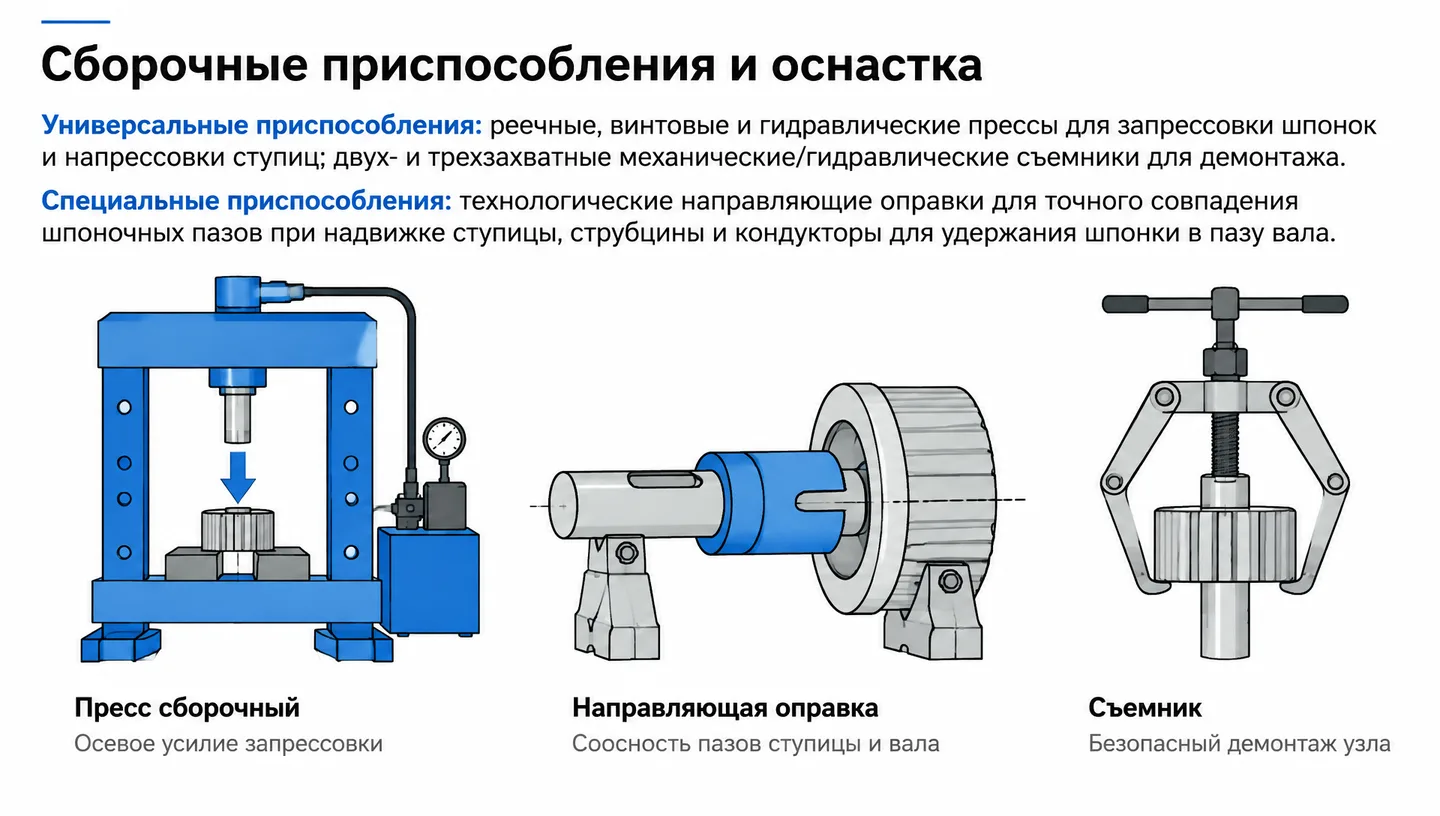
Универсальные приспособления: реечные, винтовые и гидравлические прессы для запрессовки шпонок и напрессовки ступиц; двух- и трехзахватные механические/гидравлические съемники для демонтажа. Специальные приспособления: технологические направляющие оправки для точного совпадения шпоночных пазов при надвижке ступицы, струбцины и кондукторы для удержания шпонки в пазу вала. Пресс сборочный — Осевое усилие запрессовки Направляющая оправка — Соосность пазов ступицы и вала Съемник — Безопасный демонтаж узла

Подсказка для выступления

Для серийного производства обязательны направляющие оправки и кондукторы: они центрируют шпоночный паз ступицы точно по шпонке на валу, предотвращая перекосы и срезание кромок при напрессовке ступицы прессом.

6. Технологический процесс сборки шпоночного узла

Технологический процесс сборки шпоночного узла

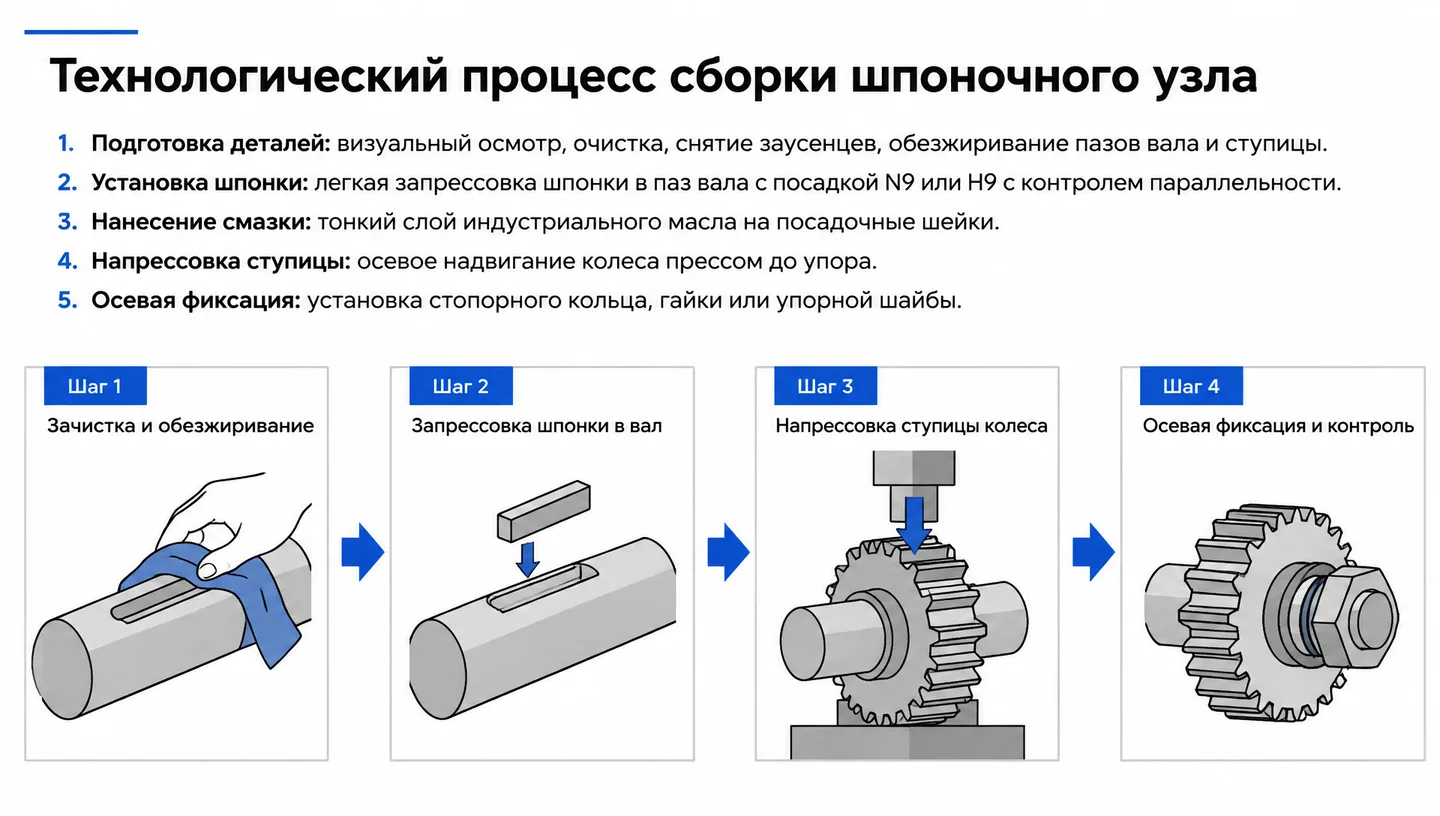
1. Подготовка деталей: визуальный осмотр, очистка, снятие заусенцев, обезжиривание пазов вала и ступицы. 2. Установка шпонки: легкая запрессовка шпонки в паз вала с посадкой N9 или H9 с контролем параллельности. 3. Нанесение смазки: тонкий слой индустриального масла на посадочные шейки. 4. Напрессовка ступицы: осевое надвигание колеса прессом до упора. 5. Осевая фиксация: установка стопорного кольца, гайки или упорной шайбы. Шаг 1 — Зачистка и обезжиривание Шаг 2 — Запрессовка шпонки в вал Шаг 3 — Напрессовка ступицы колеса Шаг 4 — Осевая фиксация и контроль

Подсказка для выступления

Сборка выполняется строго поэтапно. Перед посадкой шпонки обязательно проверяют отсутствие забоин на дне паза. При напрессовке ступицы следят за тем, чтобы шпонка не выталкивалась из паза вала торцом ступицы.

7. Контроль качества шпоночного соединения

Контроль качества шпоночного соединения

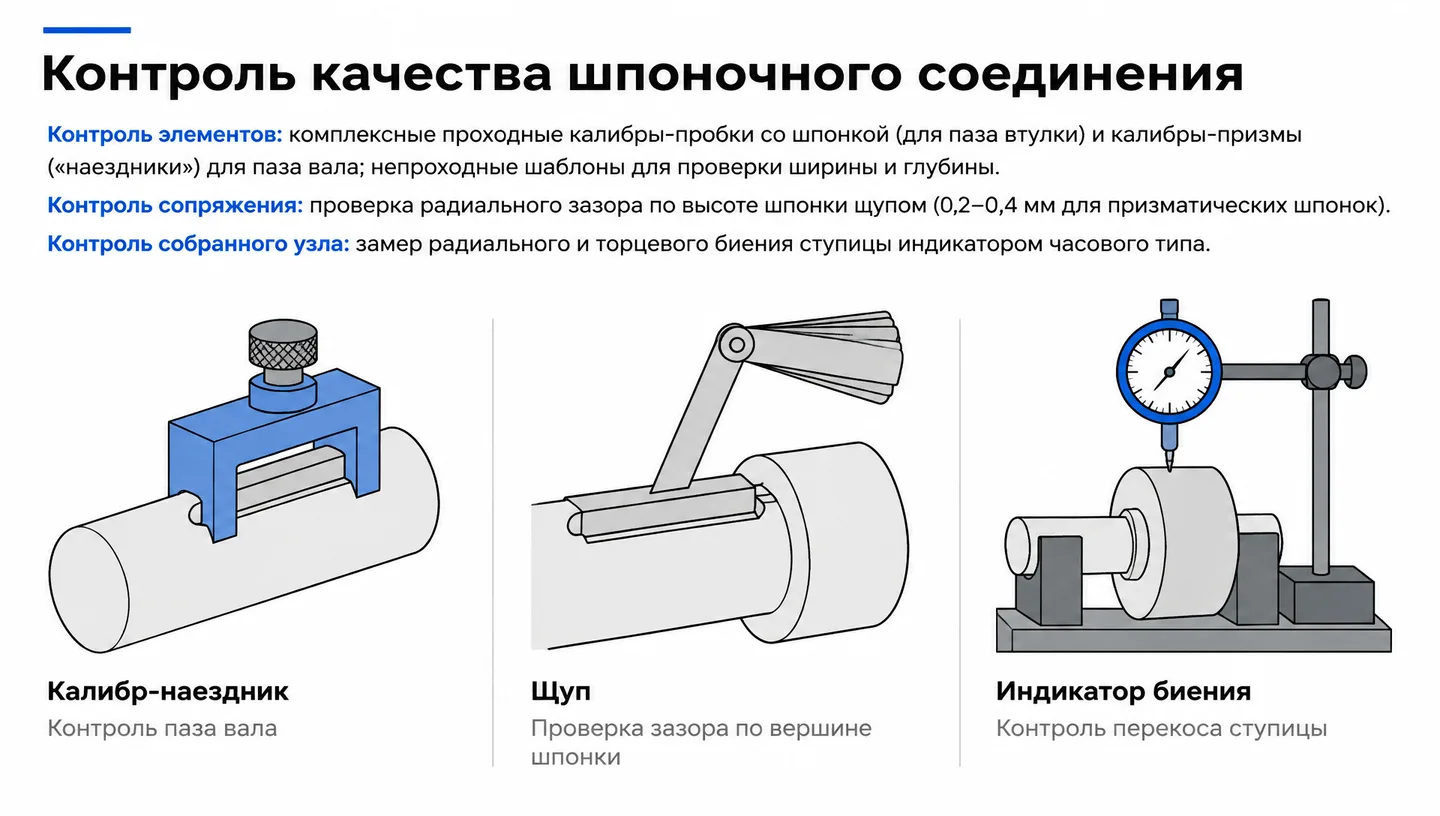
Контроль элементов: комплексные проходные калибры-пробки со шпонкой (для паза втулки) и калибры-призмы («наездники») для паза вала; непроходные шаблоны для проверки ширины и глубины. Контроль сопряжения: проверка радиального зазора по высоте шпонки щупом (0,2–0,4 мм для призматических шпонок). Контроль собранного узла: замер радиального и торцевого биения ступицы индикатором часового типа. Калибр-наездник — Контроль паза вала Щуп — Проверка зазора по вершине шпонки Индикатор биения — Контроль перекоса ступицы

Подсказка для выступления

По принципу Тейлора проходной калибр проверяет одновременно размеры, форму и взаимное расположение паза. В готовом узле обязательно контролируется отсутствие заклинивания шпонки по верхней грани и радиальное биение обода колеса.

8. Тестовый контроль знаний: Вопросы 1–3

Тестовый контроль знаний: Вопросы 1–3

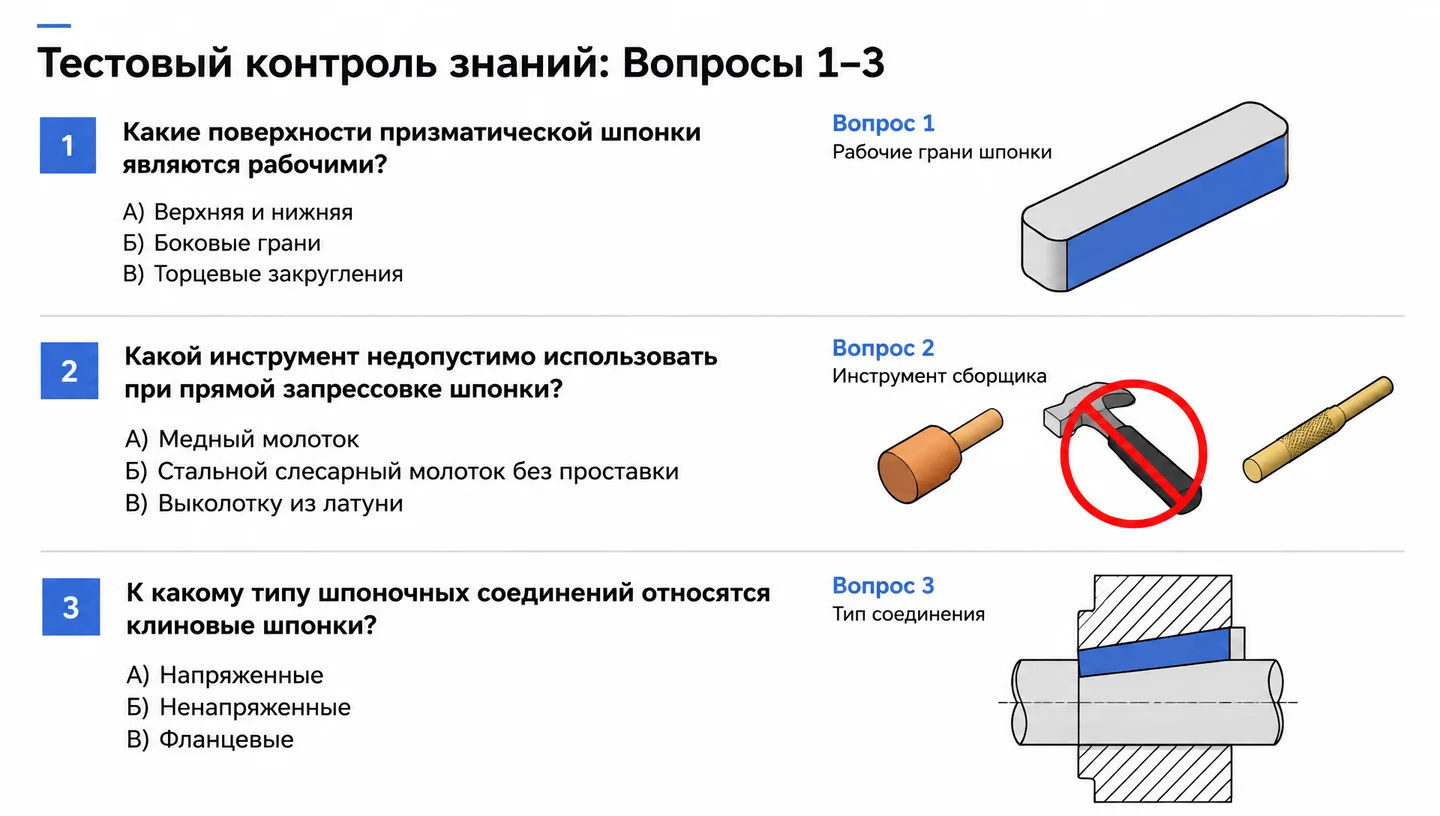
1. Какие поверхности призматической шпонки являются рабочими? А) Верхняя и нижняя Б) Боковые грани В) Торцевые закругления 2. Какой инструмент недопустимо использовать при прямой запрессовке шпонки? А) Медный молоток Б) Стальной слесарный молоток без проставки В) Выколотку из латуни 3. К какому типу шпоночных соединений относятся клиновые шпонки? А) Напряженные Б) Ненапряженные В) Фланцевые Вопрос 1 — Рабочие грани шпонки Вопрос 2 — Инструмент сборщика Вопрос 3 — Тип соединения

Подсказка для выступления

Предложите студентам самостоятельно ответить на первые 3 вопроса. Правильные ответы для проверки: Вопрос 1 — Б (боковые грани передают крутящий момент); Вопрос 2 — Б (стальной молоток повреждает кромки); Вопрос 3 — А (клиновые шпонки создают предварительный натяг).

9. Тестовый контроль знаний: Вопросы 4–5 и выводы

Тестовый контроль знаний: Вопросы 4–5 и выводы

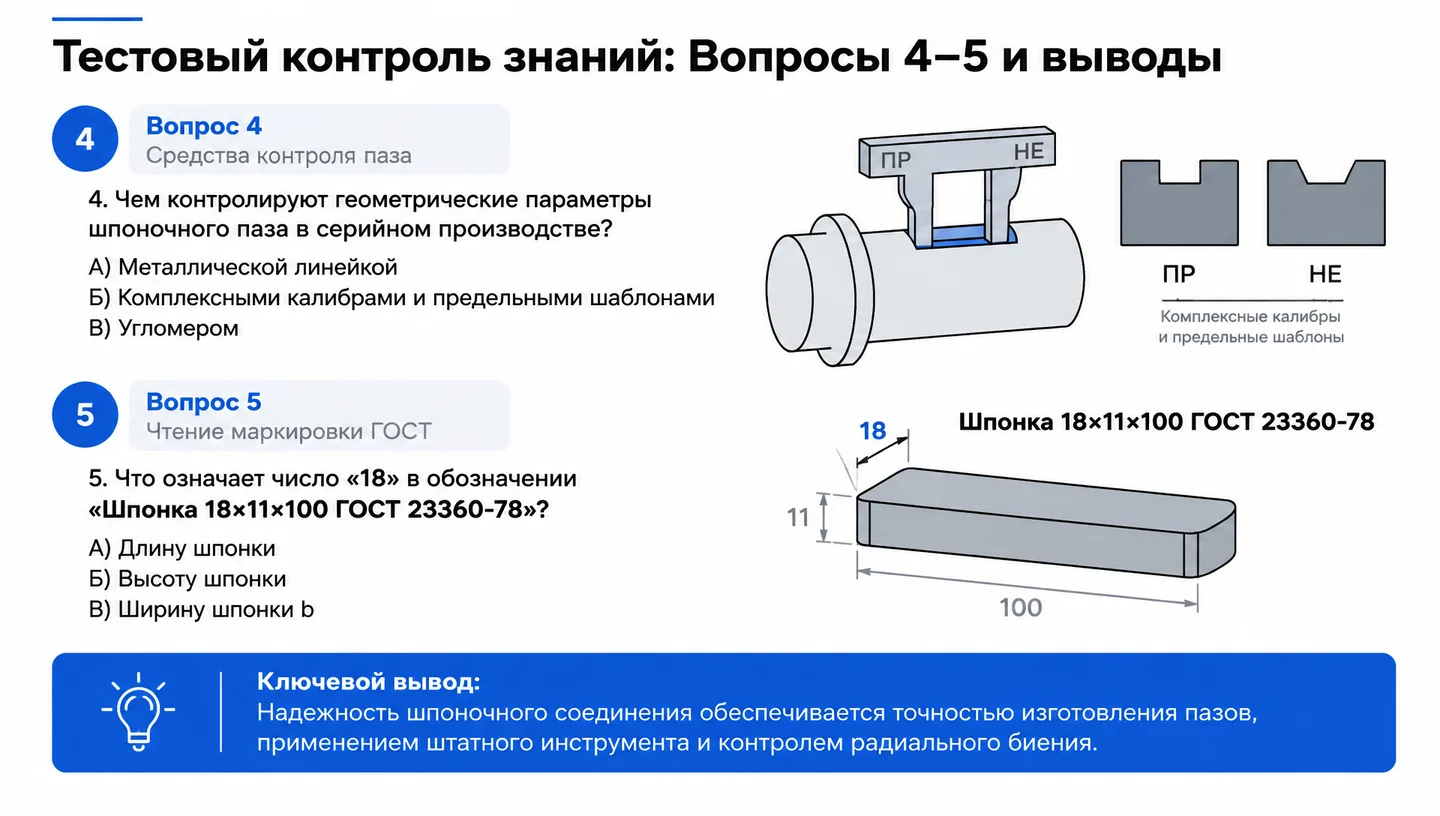
4. Чем контролируют геометрические параметры шпоночного паза в серийном производстве? А) Металлической линейкой Б) Комплексными калибрами и предельными шаблонами В) Угломером 5. Что означает число «18» в обозначении «Шпонка 18×11×100 ГОСТ 23360-78»? А) Длину шпонки Б) Высоту шпонки В) Ширину шпонки b Ключевой вывод: Надежность шпоночного соединения обеспечивается точностью изготовления пазов, применением штатного инструмента и контролем радиального биения. Вопрос 4 — Средства контроля паза Вопрос 5 — Чтение маркировки ГОСТ Резюме — Точность, смазка, отсутствие перекосов

Подсказка для выступления

Разбор вопросов: Вопрос 4 — Б (калибры обеспечивают быстрый и точный контроль по ГОСТ); Вопрос 5 — В (первое число в обозначении сечения всегда обозначает ширину b). Подведение итогов урока и оценка работы студентов.